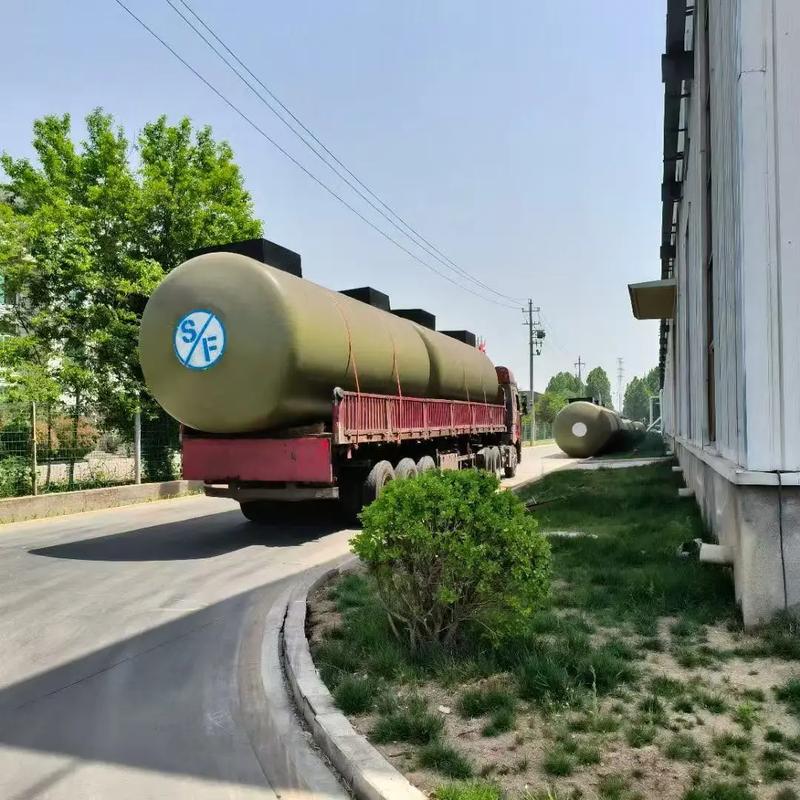
湘潭加油站双层罐罐外涂装工艺详解
一、引言
随着国家对环境保护要求的日益严格,加油站地下储油罐的防渗漏措施成为重中之重。双层罐(双层油罐)因其“双重保护”的结构特性,被广泛应用于新建及改造加油站。双层罐的耐久性和安全性不仅取决于其结构设计,罐外涂装工艺同样至关重要。合理的涂装不仅能有效抵御土壤、地下水及化学物质的腐蚀,还能延长油罐使用寿命,确保长期安全运行。本文以湘潭地区加油站双层罐为例,系统介绍罐外涂装工艺的关键环节与技术要点。
二、双层罐罐外涂装的重要性
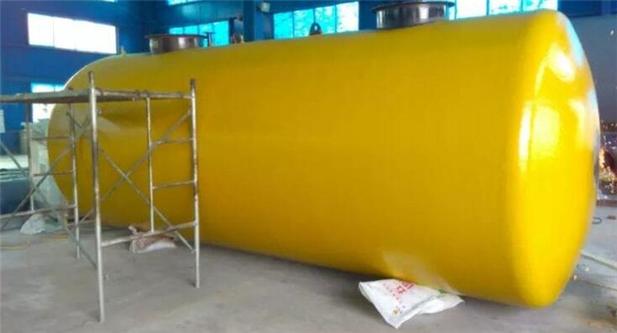
双层罐由内层(主罐)和外层(次罐)组成,中间设有监测间隙。外层一旦受损,不仅会降低整体强度,还可能屏蔽泄漏监测。湘潭地处湘江流域,土壤湿度大、酸碱性多变,地下水丰富,对罐体外壁的腐蚀风险较高。因此,优质的罐外涂装需具备以下性能:
- 优异的防腐蚀性:抵抗土壤中的水分、盐分、微生物及杂散电流腐蚀。
- 良好的附着力:与钢质罐体表面牢固结合,防止涂层剥离。
- 耐化学介质性:耐受油品、酸碱溶液渗透。
- 机械强度高:抗冲击、耐磨损,适应回填施工及土壤应力。
- 绝缘性能好:避免电化学腐蚀。
三、涂装工艺流程
湘潭加油站双层罐罐外涂装通常遵循以下步骤:
1. 表面预处理
表面处理是涂装质量的基础。首先清除罐体表面的油污、焊渣、氧化皮及旧涂层。采用喷砂或抛丸处理,达到Sa2.5级(近白级)标准,表面粗糙度控制在Rz 40-70μm,以增加涂层附着力。处理后4小时内必须进行底漆涂装,避免返锈。
2. 底漆涂装
底漆选用环氧富锌底漆或环氧铁红底漆,干膜厚度一般为60-80μm。采用高压无气喷涂或刷涂,确保均匀覆盖,无漏涂。底漆应充分干燥后再进行下一道工序。
3. 中涂涂装
中涂以提高涂层厚度和屏蔽性为目的,常用环氧云铁中涂漆,干膜厚度80-100μm。云铁片状结构可延长腐蚀介质渗透路径,增强耐蚀性。
4. 面漆涂装
面漆需具备耐候、耐化学及机械保护功能。常用脂肪族聚氨酯面漆或环氧煤沥青漆(用于埋地环境)。湘潭地区地下水位高,建议采用加强级环氧煤沥青面漆,干膜厚度120-150μm,总干膜厚度不低于300μm。
5. 涂层检测与修补
涂装完成后,使用电火花检漏仪进行针孔检测,电压根据涂层厚度设定(如5kV)。发现漏点及时修补。同时检查涂层外观,确保平整、无流挂、气泡。
6. 养护与验收
涂层需自然固化7天以上(或按产品说明),期间避免淋雨及机械损伤。验收时检测干膜厚度、附着力(划格法或拉拔法)及绝缘电阻,合格后方可回填。
四、工艺控制要点
- 环境条件:施工温度5-35℃,相对湿度<80%,风速<5m/s,避免雨雾天气作业。
- 材料选型:依据湘潭地质勘探报告选择耐酸、耐碱、耐盐的涂层体系,必要时增加玻璃纤维布增强层。
- 膜厚管理:每道涂层湿膜与干膜厚度需同步测试,确保总膜厚达标。
- 阴极保护协同:若采用牺牲阳极,涂层应与阴极保护相容,避免屏蔽效应。
五、常见问题与对策
| 问题 | 原因 | 对策 |
|------|------|------|
| 涂层起泡 | 表面潮湿、施工环境湿度过高 | 严格预处理,控制施工环境 |
| 涂层剥离 | 表面处理不彻底、附着力差 | 提高喷砂等级,选用配套底漆 |
| 针孔漏点 | 喷涂不当、涂料粘度高 | 调整喷涂参数,多道薄涂 |
| 固化不良 | 温度低或混配比例错误 | 按说明书配比,低温加热 |
六、
湘潭加油站双层罐罐外涂装是一项系统性工程,从表面预处理到多层涂装、检测养护,每一环节都直接影响油罐的防腐寿命与安全。建议加油站建设方选择有资质的防腐施工队伍,严格执行国家及行业标准(如GB/T 30790、SY/T 0407等),并结合湘潭当地环境特点优化涂层体系。只有规范化、精细化的涂装工艺,才能为双层罐提供真正可靠的“外衣”,保障加油站长久安全运营。
如若转载,请注明出处:http://www.gzjljs.com/product/54.html
更新时间:2026-11-21 05:02:47